 EN


Během rutinního testu nárůstu teploty selhal rozvaděč 2000 A, protože jeho hlavní přípojnice dosáhla 112 K nad okolní teplotu - 7 K nad limit. Velikost vodiče byla zkopírován...
View More +
 +86-180 3625 3000

Průvodce výrobou přípojnic: Procesní kroky, materiály a kontrola kvality
V 15 hodin. v nejteplejším odpoledni roku se rozvaděč 4 000 A v pobřežní elektrárně potřetí za týden vypne. Design byl dobrý a jistič byl testován v pořádku. Skutečný viník: šroubový spoj na hlavní tyči, který byl proražen, zůstal se zdviženým otřepům a stejně byl utažen. Otřepy pohřbily většinu kontaktní plochy, odpor se plížil nahoru a každý denní tepelný cyklus tlačil spoj blíže k selhání.
Tento příběh se v celém odvětví opakuje, protože výroba přípojnic — řezání, děrování, ohýbání, pokovování, izolování a testování – to je místo, kde zvuková elektrická konstrukce buď přežije, nebo se tiše rozpadne. Závěr je na prvním místě: výběr materiálu a kvalita spoje určují životnost přípojnicového systému mnohem více než cokoli vytištěné na jeho typovém štítku. Níže uvedený návod pokrývá kroky výroby jádra, rozhodnutí měď versus hliník, jak jsou izolovány trubkové přípojnice, testy, které skutečně předpovídají výkon v terénu, a co by měli kupující ověřit před podpisem objednávky.
Co vlastně pokrývá výroba přípojnic
Výroba převádí surový vodičový materiál – typicky elektrolytickou měděnou tyč nebo trubku z extrudované hliníkové slitiny – na hotové proudové nosiče připravené k instalaci. Zahrnuje tři zcela odlišné pracovní postupy:
- Výroba ploché tyče: řezání, děrování, ohýbání a pokovování obdélníkových tyčí pro rozvaděče, panelové desky a rozvodné sestavy.
- Výroba trubkové přípojnice: řezání pevných hliníkových nebo měděných trubek na délku, svařování koncových tvarovek a spojů a montáž izolátorů sloupků a upevňovacích konzol – standard pro vysokonapěťové rozvodny, kde se trubky rozprostírají mezi ocelovými konstrukcemi.
- Sestava busway: uložení izolovaných vodičů uvnitř kompaktního pouzdra pro rozvody středního a nízkého napětí, včetně systémů s vysokou hustotou pro komerční a průmyslové budovy.
Kroky se překrývají, ale tolerance, nástroje a režimy selhání nikoli. Obchod, který produkuje vynikající panelové tyče, není automaticky způsobilý pro svařování trubek rozvodny nebo lití izolace pod vakuem, a proto si každá schopnost zasluhuje samostatnou kontrolu při hodnocení dodavatelů.
Kroky výroby jádra v pořadí
Bez ohledu na typ produktu se disciplinované obchody řídí stejnou šestistupňovou sekvencí:
- Výběr a příprava materiálu — ověřte jakost slitiny a temperování podle certifikátů frézy, poté narovnejte a vyčistěte materiál před zahájením řezání.
- Řezání a dimenzování — nůžky, pily nebo CNC řezané na délku se čtvercovými plochami; tyto plochy se později stanou součástí povrchu kloubu.
- Děrování a vrtání — CNC děrování obvykle udržuje pozice otvorů v rozmezí ±0,1–0,2 mm a umístění otvoru přímo určuje, jak velkou kontaktní plochu každý šroubový spoj získá.
- Ohýbání a tvarování — vnitřní poloměr ohybu by měl být alespoň roven tloušťce tyče pro měď; hliník vyžaduje štědřejší poloměry a pozornost ke směru zrna, nebo vnější povrch praskne.
- Povrchová úprava — odmastit a dezoxidovat, pocínovat nebo stříbrný plech spoje, nebo aplikovat úplnou izolaci na výrobky s vyšším napětím.
- Kontrola a testování — kontroly rozměrů, měřidla otvorů, odběr vzorků adheze pokovení a elektrické testování izolovaných výrobků před odesláním.
Volba povrchu si zaslouží vlastní rozhodnutí, protože obchoduje náklady se společnou stabilitou:
| Léčba | Co přináší | Typické použití | Pozor |
|---|---|---|---|
| Holé (vyčištěné, deoxidované) | Nejnižší náklady; spoléhá na vysoký upínací tlak | Suchý vnitřní rozvaděč | Oxidace v průběhu času zvyšuje odolnost kloubů |
| Pocínování | Zpomaluje oxidaci; shovívavý pro šroubové spoje | Obecný rozvod elektřiny, vlhké vnitřní prostory | měkčí povrch; řídit točivý moment a vyhnout se nadměrné kompresi |
| Stříbření | Nejnižší přechodový odpor; snáší vyšší teploty | Silnoproudé spoje, časté cyklování zátěže | Vyšší náklady; škrábance odhalují základní kov |
| Lití z epoxidové pryskyřice | Plná dielektrická vrstva; umožňuje kompaktní uspořádání | Trubkové přípojnice třídy 35 kV | Kontrola pórů a kvalita vytvrzení jsou kritické |
Ohýbání generuje nejvíce přepracování v typické výrobě. Tyč ohnutá příliš těsně nebo přes valící se zrno může vypadat bezchybně a přesto může obsahovat mikrotrhliny, které rostou po desetiletích tepelného cyklování. Vložte požadavky na poloměr a zrnitost na výkres, nikoli do paměti operátora.
Měď nebo hliník? Důsledky výroby
Co se týče objemové vodivosti, vítězí měď: asi 100 % IACS oproti zhruba 61 % u hliníku. Ale měď je také asi 3,3krát hustší, a to úplně mění aritmetiku. K přenášení stejného proudu potřebuje hliníková tyč zhruba 1,6krát větší průřez – přesto váží téměř o polovinu méně a stojí méně na přenášený ampér.
Elektrická vodivost podle objemu (% IACS)
Hliník vodí ~ 61 % stejně jako měď podle objemu, ale váží ~ 70 % méně – to je důvod, proč dominuje u trubkových instalací s dlouhým rozpětím.
Hmotnost vysvětluje, proč jsou tuhé trubkové přípojnice v rozvodnách téměř vždy z hliníkové slitiny: každý kilogram navíc na dlouhém rozpětí se násobí ve větší podpěry, základy a náklady na instalaci. Kompozice hořčíku a hliníku dodávají pevnost, kterou vyžadují dlouhé venkovní rozpětí a zkratové síly.
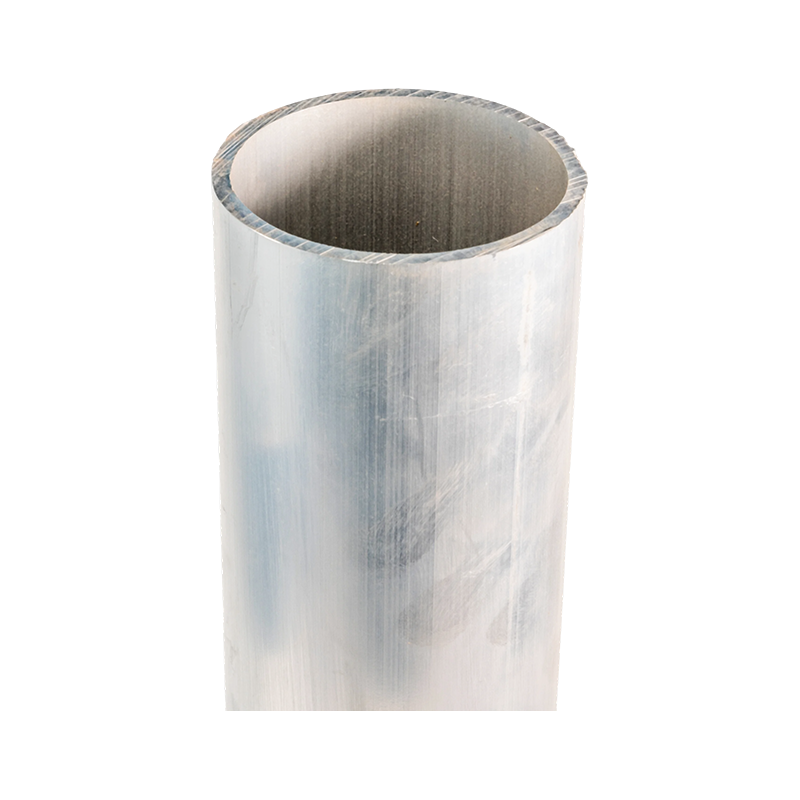 Trubková přípojnice ze slitiny hořčíku a hliníku pro ultravysoké napětí Tento bezešvý trubkový vodič, dostupný ve slitinách 6063G, LF21Y, 6R05 a 2A14 pro systémy 220 kV až 1 000 kV, kombinuje nízkou hmotnost a pevnost slitiny, kterou vyžadují dlouhé venkovní rozvodny a vyžadují zkratové síly. Zobrazit produkt →
Výroba se řídí materiálem. Hliník reoxiduje během několika minut po čištění, takže čela spár musí být deoxidována a rychle smontována. Zpětné odpružení po ohybu je vyšší, poloměry ohybu větší a svařování vyžaduje postupy kvalifikované pro konkrétní slitinu – obecné zvyklosti v dílně na měď se špatně přenášejí.
Izolace: Kde trubkové přípojnice získávají svou ochranu
Na trubkových přípojnicích středního a vysokého napětí je holý vodič pouze polovinou výrobku. Izolační systém nastavuje povrchové vzdálenosti, fázové vzdálenosti, chování při částečném výboji a jak kompaktní může být instalace. Hlavní trasy jsou teplem smrštitelné manžety na základním konci; extrudovaný EPDM nebo silikonový kaučuk; PTFE pro vysokoteplotní a chemicky agresivní prostředí; a odlévání z epoxidové pryskyřice pro vyšší třídy napětí.
Casting je místo, kde se disciplína výroby projevuje nejzřetelněji. Při vakuovém lití jsou před vytvrzením pryskyřice extrahovány vzduch a těkavé látky, takže nezůstávají žádné dutiny pro částečné vypouštění zárodků. Izolovaná tyč bez této kontroly může projít továrním testem odolnosti a přesto v provozu předčasně stárnout – jeden z důvodů, proč jsou produkty třídy 35 kV běžně kontrolovány měřením částečného výboje.
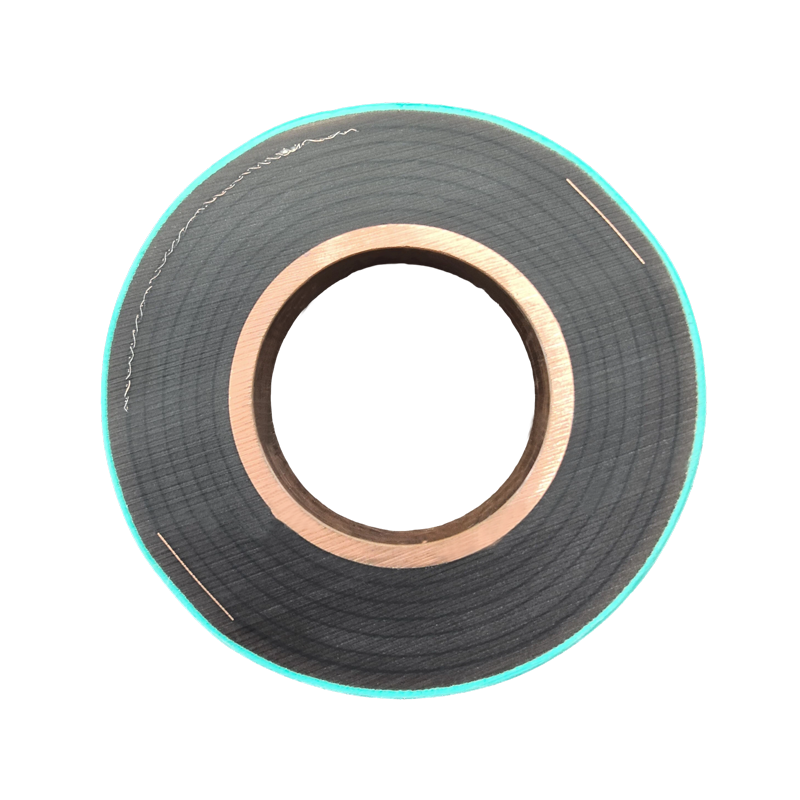 Trubková přípojnice odlévaná z epoxidové pryskyřice Tato tyč zpomalující hoření třídy 35 kV je vakuově odlita v jediném bezešvém výlisku z bezkyslíkaté mědi a eliminuje izolační rozhraní a dutiny, podporuje stínění při částečném vybití a životnost přesahuje 30 let. Zobrazit produkt →
Kontrola kvality, která předpovídá výkon v terénu
Tři rodiny testů oddělují přísného zpracovatele od optimistického:
- Testování nárůstu teploty. Podle IEC 61439-1 běží sestava při jmenovitém proudu, dokud se teploty nestabilizují, s holými měděnými přípojnicemi omezenými na 105 K nad okolní teplotu. Vzhledem k tomu, že zahřívání v odporových spojích se měří zhruba s druhou mocninou proudu, i malý dodatečný odpor spoje se rychle projeví při jmenovité zátěži.
- Kontrola spojů a oplechování. Měřidla polohy otvorů, ověření krouticího momentu a vzorkování adheze pokovení zachycují defekty, které se později stanou horkými místy.
- Zkoušky izolace. Měření výkonu a frekvence plus měření částečného výboje, zejména pro lité a extrudované systémy.
Nárůst teploty vs. zátěžový proud (odporový model)
Stupnice s druhou mocninou proudu: při 125 % jmenovitého zatížení produkuje stejná fyzika spoje zhruba o 56 % více tepla.
Běžné závady a jak je obchody zachytí brzy
Většina přepracování ve výrobě přípojnic se vrací ke krátkému seznamu opakujících se příčin. Níže uvedené podíly jsou spíše ilustrativní než statistické, ale zkušení manažeři výroby poznají tvar grafu:
Typické ovladače přepracování výroby (ilustrativní)
Otřepy a ostré hrany – 30 % Trhliny v ohybu – 25 % Nesouosost otvoru – 20 % Vady pokovování – 15 % Dutiny v izolaci – 10 %
- Otřepy a ostré hrany po řezání nebo děrování – opraveno tím, že odstranění otřepů se stává povinným, podepsaným krokem spíše než volitelným.
- Praskliny po ohnutí — zamezeno respektováním minimálních poloměrů ohybu a ohýbáním proti válcovanému zrnu tam, kde to konstrukce umožňuje.
- Nesouosost otvoru — řízené pomocí CNC děrování a go/no-go měřidel namísto ručního uspořádání.
- Delaminace pokovování — zachyceno odběrem vzorků adheze u každé šarže, nejen u prvního předmětu.
- Dutiny v izolaci — eliminováno vakuovým litím a rutinním proséváním částečného výboje.
Co by si měli kupující před objednávkou ověřit
Při hodnocení výrobce zaměňte obecné otázky za konkrétní:
- Mohou dodat certifikáty mlýnů, které vážou každou šarži na uvedenou třídu slitiny a tvrdost?
- Provádí se řezání, děrování, ohýbání, svařování a izolace vlastními silami nebo jsou zadávány neznámým třetím stranám?
- Pro trubkové výrobky: které svařovací postupy a návrhy spojů jsou kvalifikované a mohou ukazovat zkušební záznamy?
- Pro izolované výrobky: Provádí se odlévání ve vakuu a provádějí se rutinní testy částečného výboje?
- K jakým tolerancím se zavázají u pozic otvorů, přímosti a hotové délky – písemně?
Výběr izolace patří do stejné konverzace. PTFE je stabilní ve vysokoteplotních a chemicky agresivních prostředích, kde pryžové systémy rychleji stárnou, zatímco vakuově litý epoxid je vhodný pro vysokonapěťové třídy a kompaktní rozvodny.
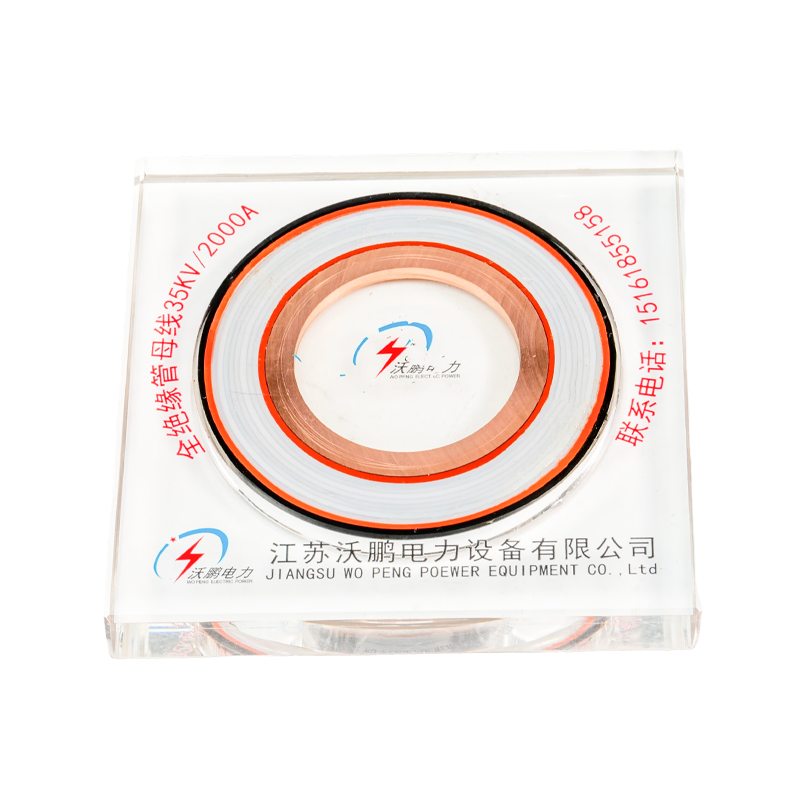 PTFE trubková sběrnice Díky vinutí PTFE fólie, více kapacitním stíněním a provoznímu rozsahu -60 °C až 250 °C plus krytí IP68 je tato izolovaná tyč vhodná pro vysokoteplotní, chemicky agresivní a kompaktní instalace rozvoden. Zobrazit produkt →
Logika výběru se opakuje napříč typy vodičů. Před zamykáním specifikací stojí za to si přečíst speciální návod jak vybrat správnou trubkovou přípojnici z hliníkové slitiny , a pak předání užšího seznamu požadavků výrobci spíše než naopak.
Často kladené otázky
Jakou toleranci může výrobce reálně držet na pozicích děr?
CNC děrování obvykle drží ±0,1–0,2 mm na středech otvorů; ruční vrtání z narýsovaných čar se může posunout směrem k ±0,5 mm nebo horší. U šroubových spojů je konzistence napříč spojovacími tyčemi důležitější než absolutní počet, proto se zeptejte, jak obchod spojuje spojovací díly dohromady.
Mohou hliníkové přípojnice nahradit měď všude?
Ne. Hliník vítězí na hmotnosti a ceně za ampér v otevřených provozech a dlouhých rozpětích, ale měď má stále smysl tam, kde je málo místa, je mnoho spojů nebo je okolní infrastruktura měděná. Spoje hliník-měď vyžadují záměrný přechodový design a hardware.
Jak se liší výroba trubkových přípojnic od práce s plochými přípojnicemi?
Trubka přidává vytlačování nebo tažení, čtvercový řez na délku, svařování spojů a koncových tvarovek a mechanickou konstrukci pro zatížení rozpětí a zkratové síly. Sloupové izolátory a upevňovací držáky jsou součástí systému, nikoli příslušenství přišroubované dodatečně.
Co by měla obsahovat nabídka výroby?
Minimálně: slitina a temperování, rozměrové tolerance, třída izolace a proces, protokoly o zkouškách dodávané se zásilkou a obaly určené pro dlouhé tuhé části. Pokud dodavatel váhá s jejich písemnou formou, zacházejte s nimi jako s údaji. Pro trubkový přípojnicový systém přizpůsobený vašemu napětí, rozpětí a prostředí, můžete požádat o kontrolu specifikace a porovnejte odpovědi vedle sebe.
Novinky
-
-
V 15 hodin. v nejteplejším odpoledni roku se rozvaděč 4 000 A v pobřežní elektrárně potřetí za týden vypne. Design byl dobrý a jistič byl testován v pořádku. Skutečný vin...
View More + -
Zeptejte se dvou katalogů, co unese hliníková lišta 100 × 10 mm, a můžete dostat dvě různé odpovědi — 800 A z jednoho, 965 A z druhého. Obojí může být správné, protože graf a...
View More + -
Otázka ampacity je také otázkou teploty Měděná přípojnice 100 x 10 mm může vypadat jako bezpečná volba pro rozvaděč 1000 A, dokud není instalována v utěsněném kr...
View More + -
Izolátory přípojnic zřídka přitahují pozornost během rutinního provozu, dokud přeskok neodstraní část rozváděče nebo prasklá podpěra neumožní prohnutí přípojnice. Izolátor je...
View More +
Doporučené produkty


Mobilní
KATEGORIE
Produkty
Kontaktujte nás
-
 +86-180 3625 3000
-
 admin@wpbusbar.com
-
 č. 8, Yanjin Road, Chengxi Industrial Park, Shanyang Town, Baoying County, Yangzhou City, Jiangsu Province, Čína
autorská práva © Jiangsu Wopeng Power Technology Co., Ltd.
Všechna práva vyhrazena.
 Zakázkový výrobce izolovaných přípojnic
Továrna na systém trubkových přípojnic